智能垂直货柜品牌:车间线边库的物料怎么管理
车间线边库不是中央仓库,是贴在生产线旁边的小仓。刀具、量具、夹具、备件、辅料、待检半成品全堆在工位旁的架子上,地上也是料,找一套刀具备料要翻半天,一不小心还会把待检的当成合格的领走。线边库管不好,不是仓库的问题,是生产线的节奏被拖慢。智能垂直货柜品牌在车间线边库这个场景里,解决的就是物料怎么分类、怎么存取、怎么跟生产节拍走。
模具夹具类:重件怎么存
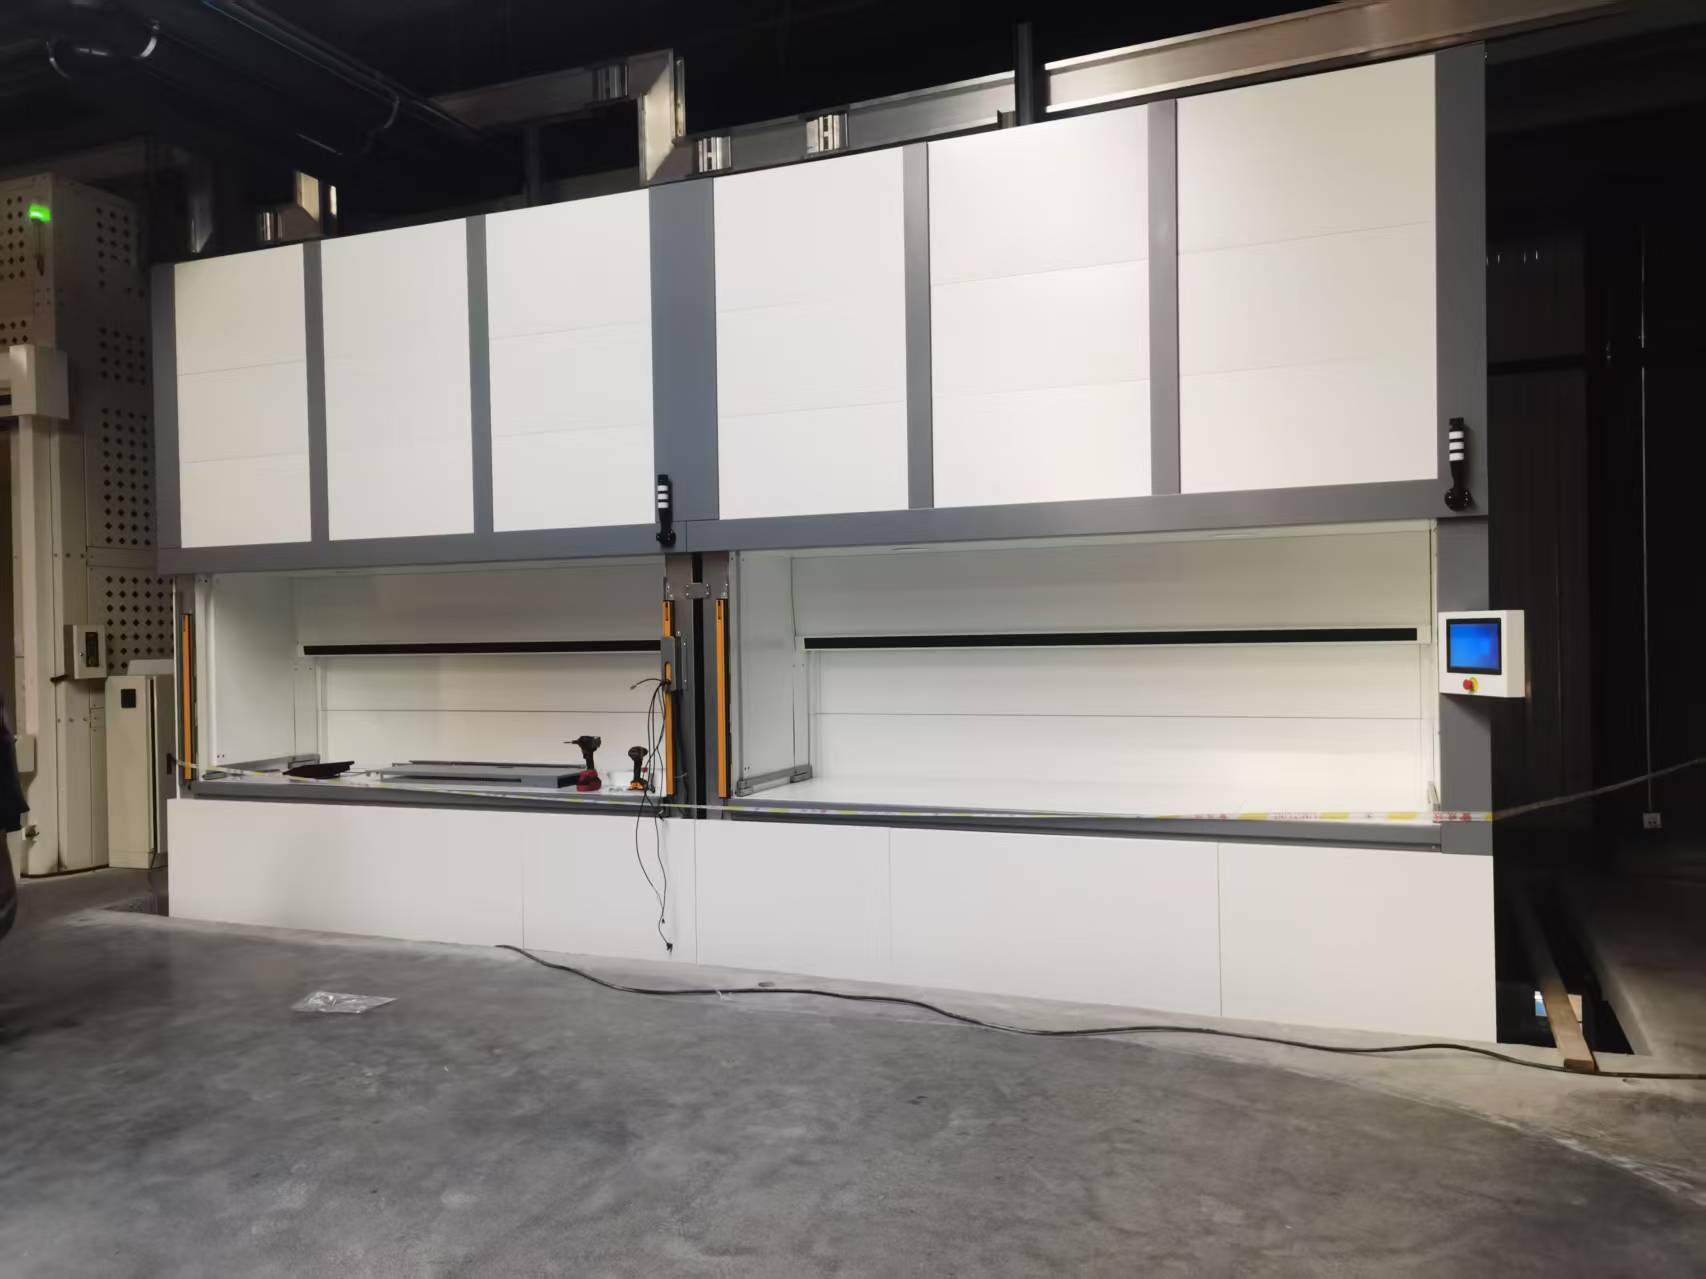
线边库里最重的一类是模具和夹具。一套冲压模、压铸模几百斤到一吨,以前是搁在工位旁的水泥台或者简易货架上,搬下来要叉车或者两个人抬。上智能垂直货柜之后,单托盘最大载荷 1 吨,模具整盘进出;升降及平移机构把托盘送到拣取口,高度合适,不用弯腰爬高;辅助物料提取装置帮着把托盘拉出来,一个人就能操作。入口自动测高,系统按模具实际高度动态分配库位,大模具占高层、小模具占低层,空间不浪费。说一下术语:动态分配就是每次入库系统自动算托盘该放哪个空位,不靠人记,也不固定位置。
刀具量具类:小件怎么管不丢不乱
刀具、量具这类小件最头疼的是丢和混。一把铣刀、一个千分尺,价格不低,领走了没记录,下个月对账才发现少了。传统做法是挂在墙上、放在抽屉里,谁拿的、什么时候拿的,全凭自觉。货柜管小件靠的是货位和记录:每个小件有自己的库位编号,领用时在触控屏上选编号、输数量,系统自动扣库存;绝对定位保证每次送出来的就是你要的那一个,不会送错盘。封闭式柜体还有个好处 —— 小件不会落灰、不会被随手拿走,量具有了独立存放位,精度也保得住。
备件辅料类:高频小批量怎么跟节拍
线边库里走得最快的是备件和辅料 —— 螺丝、轴承、电极、砂纸、切削液,用量小、频次高、不能断货。这类物料传统做法是备一大箱放工位旁,用了再补,结果不是多了积压就是少了停线。货柜管高频小件靠 WMS 设安全库存:系统里给每个料号设个下限,库存低于下限自动提示补货,仓管员不用天天盯着数。拣取口高度按工位人体工学设计,操作工站着就能取,不用离开工位走远。说一下:WMS 是仓库管理系统,在线边库这个场景里它管的就是每个料号还剩多少、什么时候该补。线边库管高频小件不是随便买个柜子就能管,要看智能垂直货柜品牌在小件管理上有没有对应的功能设计。
待检半成品类:状态怎么标清楚
线边库里最容易出问题的是状态 —— 待检的、合格的、返工的,混在一起最危险。以前靠挂标牌、写白板,时间一长标牌掉了、白板没更新,待检件就被当合格件领上线了。智能垂直货柜在 WMS 里给每个托盘标状态:待检、合格、返工、报废,领用时系统自动过滤状态不对的货,操作工领不到待检件,从流程上把错料拦住。这个功能不是简单的货位管理,是把质量管理嵌进了存取流程里。
在车间线边库这种多状态混放的场景里,能把状态管理做细的品牌不多,科明智能科技一站式开发,WMS 是自己开发的,硬件研发、生产加工、软件开发、安装售后都自己做,深耕自动化设备 18 年,线边库的物料分类和状态管理是在汽配厂、金属加工这些现场跑出来的经验。
线边库和中央仓怎么衔接
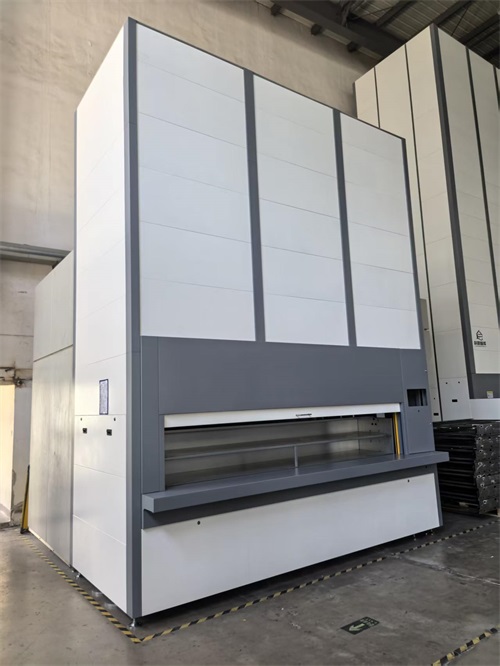
线边库不是孤立的。它和中央仓之间要有补货链路:中央仓补货到线边货柜,线边货柜消耗完了自动触发补货提醒。多楼层拣取口设计在这里有用 —— 一层接中央仓的补货、二层给工位领料,补货和领料不走同一个口,互不干扰。货柜网络化架构接 ERP、MES 之后,线边库存实时同步到生产系统,班组长在调度室就能看线边还有多少料,不用跑到车间去问。智能垂直货柜品牌做线边库,不能只看货柜本身能不能存,还要看它能不能接到厂里已有的系统里,变成生产节奏的一部分。


